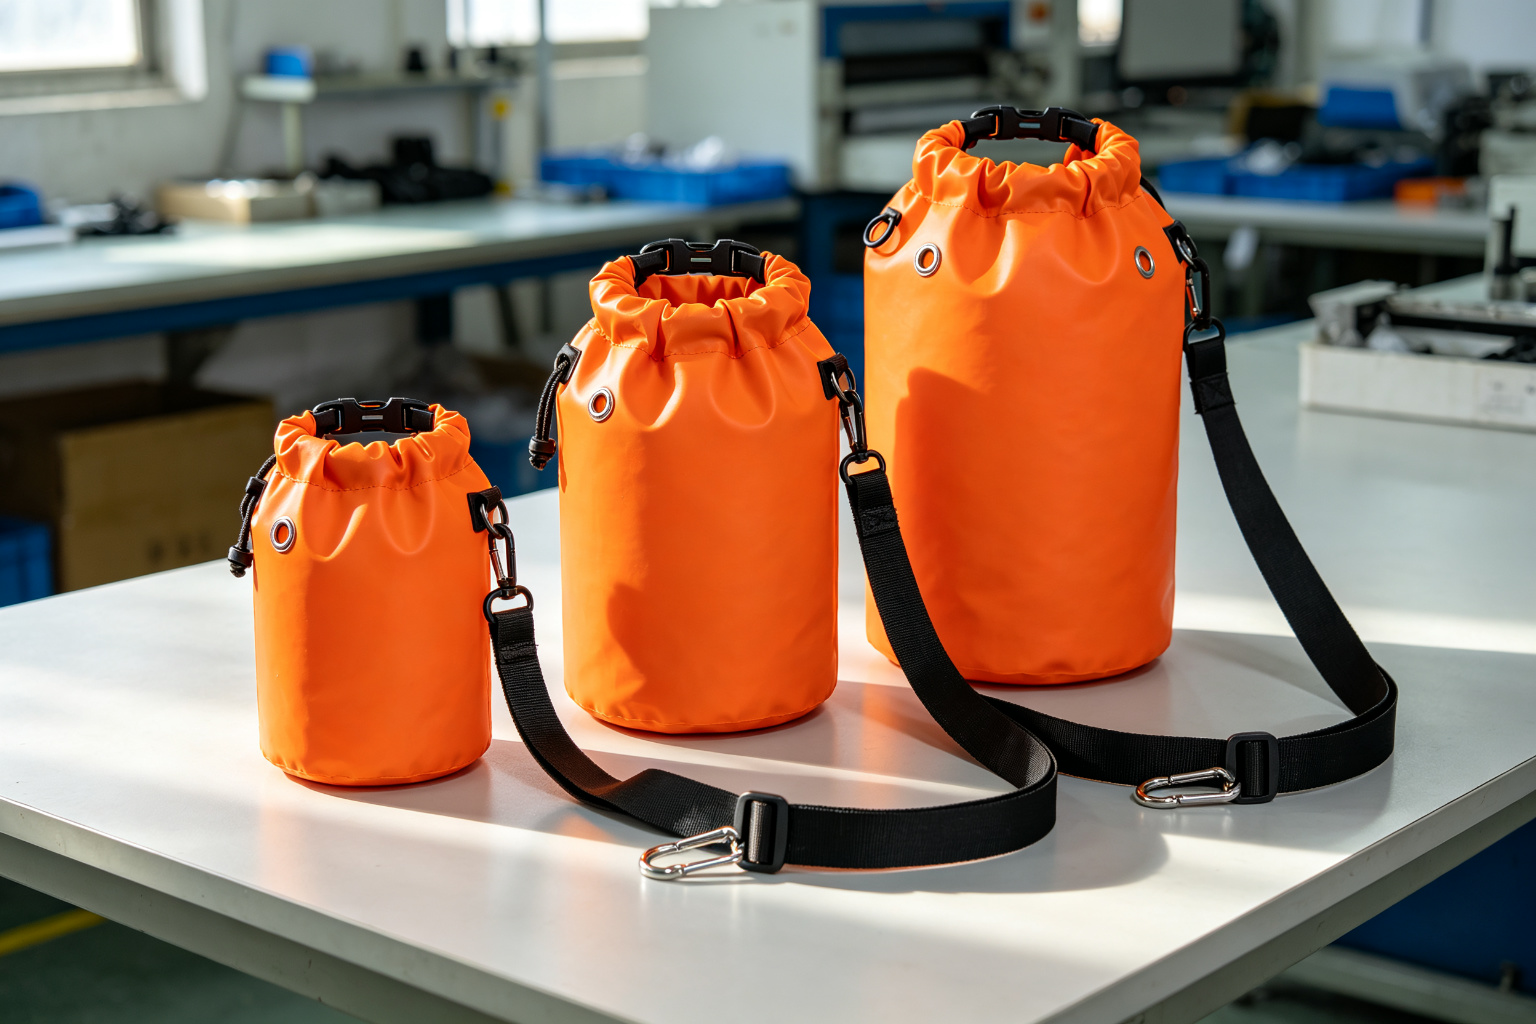
Im November 2025 bereitete eine australische Wassersportmarke mit Sitz in Sydney – 12 Einzelhandelsfilialen an der Ostküste Australiens, 18 Mio. AUD Jahresumsatz, spezialisiert auf Surf-, Kajak- und Stand-up-Paddleboard-Ausrüstung – ihre Dry-Bag-Sommersammlung 2026 vor. Ihr vorheriger Lieferant, eine vietnamesische Fabrik, hatte 2025 8.000 Dry Bags mit zwei Problemen geliefert, weshalb sie gestrichen wurde: Die genähten Nähte leckten nach 3 Monaten Nutzung (Kundinnen retournierten 620 Taschen mit Beschwerden „Wasser ist eingedrungen“), und der Rollverschluss-Bügel brach an 140 Taschen nach 20–30 Nutzungen – der Plastikbügel war zu spröde für ...
Produktangabe nach Spezifikation
The previous supplier's bags were marketed as "IPX6 water resistant" — geschützt gegen starke Wasserstrahlen aber nicht gegen Untertauchen. Aber die Kunden des Kunden verwendeten die Taschen beim Kajakfahren und Rafting, wo die Taschen oft temporär untergetaucht werden (ein Kajak kentert, ein Floß durch eine Welle fährt, eine Tasche von einem SUP fällt). Die genähten Nähte leckten unter Untertauchen — 620 Kunden retournierten Taschen mit „mein Telefon/Geldbörse wurde nass"-Beschwerden. James verlangte IPX7-Zertifizierung: Untertauchen in 1 Meter Wasser für 30 Minuten mit null Wassereintritt. Dies bedeutete, die Taschen konnten keine genähten Nähte haben — jede Naht musste RF-hochfrequenz-geschweißt sein, eine durchgehende, wasserdichte Verbindung ohne Nadel-Löcher schaffend.
UV-stabilisierte Materialien und Schnallen für australische Sonne
Australien hat einige der höchsten UV-Expositionen der Welt — Sydney hat durchschnittlich 10,5 UV-Index im Sommer, mit Spitzen über 12. Das PVC-Material des vorherigen Zulieferers wurde spröde und riss nach 6-12 Monaten Sonnen-Exposition, und die POM-(Polyoxymethylen)-Schnalle brach an 140 Taschen nach 20-30 Verwendungen — das Schnallen-Plastik war nicht UV-stabilisiert und wurde spröde in der australischen Sonne. James verlangte: (1) UV-stabilisierte PVC-Plane mit UV-Absorber-Additiven (Ziel: 500 Stunden UV-Exposition ohne Material-Degradation, gemäß ASTM G154 Zyklus 1), (2) UV-stabilisierte POM-Schnalle mit Glasfaser-Verstärkung (Ziel: 1000 Öffnen/Schließen-Zyklen ohne Bruch nach 500 Stunden UV-Exposition), (3) UV-stabilisiertes PP-Gewebe für den Schultergurt (Ziel: kein Farb-Verblassen oder Festigkeits-Verlust nach 500 Stunden UV-Exposition).
3-Größen-Produktion mit effizienter Form-Wechselung
Der Auftrag umfasste 3 Größen (5L, 10L, 20L), jede erforderte eine andere RF-Schweiß-Form (die Schweiß-Matrize bestimmt die Naht-Form und -Abmessungen). Form-Wechselung an einer RF-Schweißmaschine dauert 20-30 Minuten pro Umstellung — Kalibrierung, Temperatur-Test, und Muster-Verifizierung. Für einen 5.000-Stück-Auftrag mit 3 Größen konnte ineffiziente Form-Wechselung 2-3 Tage zur Produktion addieren. James verlangte, dass wir die Produktion nach Größe stapeln (alle 2.000 5L-Taschen zuerst laufen lassen, dann 2.000 10L, dann 1.000 20L) um Form-Wechselungen zu minimieren — nur 2 Umstellungen statt Hin- und Her-Wechselns. Wir mussten auch sicherstellen, dass die Schweiß-Parameter (Temperatur, Druck, Zeit) für jede Größe neu kalibriert wurden — die 20L-Tasche hat längere Nähte und mehr Material-Masse, erfordert 10 % höhere Temperatur und 15 % längere Schweiß-Zeit als die 5L-Tasche.
Fenster 32-Tage-Lieferfenster für australischen Sommer-Launch
Der Sommer-Kollektions-Launch des Kunden war fixiert auf den 15. November 2026 — the start of Australia's summer watersports season. The bags had to arrive at the client's Sydney fulfillment center by November 1 um Qualitätsprüfung, Etikettierung, und Distribution zu 12 Läden zu ermöglichen. Ozean-Fracht von Shenzhen nach Sydney dauert 18-22 Tage, plus 3-5 Tage für Zoll-Abfertigung und Inlands-Lieferung — also mussten die Taschen FOB Shenzhen bis 5. Oktober versenden, um bis 1. November anzukommen. Muster-Genehmigung war für 4. August geplant, uns genau 32 Tage für Serienproduktion und Endprüfung gebend. Der vorherige Zulieferer hatte 30 Tage versprochen aber in 48 Tagen geliefert — James sagte explizit: „Wenn Sie den 15.-November-Launch verpassen, bestellen wir nicht nach. Das Sommer-Fenster ist 3 Monate. Verpassen Sie es, und die Taschen liegen in einem Lager bis zum nächsten Sommer."
Das Schnallen-Material-Problem, das wir in der Musterungsstufe erwischten
Als wir die erste Muster-Schnalle von unserem regulären POM-Schnallen-Zulieferer erhielten, bemerkte unser QK-Prüfer, dass die Schnalle sich leicht spröde anfühlte — als er die Schnallen-Falle 20 Mal von Hand bog, entwickelte sie einen kleinen Riss am Scharnier. Wir testeten das Schnallen-Material mit einem UV-Expositions-Test (500 Stunden in einer UV-Kammer, ASTM G154 Zyklus 1) — nach 300 Stunden brach die Schnalle am 15. Öffnen/Schließen-Zyklus. Die Ursache: unser regulärer Zulieferer verwendete Standard-POM (Polyoxymethylen) ohne UV-Stabilisator oder Glasfaser-Verstärkung — fein für Innen-Nutzung, aber nicht für australische Outdoor-UV-Exposition. Wir kontaktierten sofort 3 alternative Schnallen-Zulieferer. Der zweite Zulieferer lieferte eine UV-stabilisierte POM-Schnalle mit 10 % Glasfaser-Verstärkung — nach 500 Stunden UV-Exposition überstand sie 1.000 Öffnen/Schließen-Zyklen ohne Bruch. But this buckle cost $0.45 per unit compared to the standard buckle's $0.15 — eine a $0.30 per unit increase, totaling $1,500 for the 5,000-piece order.,30-pro-Stück-Erhöhung, insgesamt $1.500 für den 5.000-Stück-Auftrag. Wir absorbierten Wir absorbierten We absorbed $0.15 per unit ($750) and passed $0.15 per unit ($750) to the client,15 pro Stück ($750) und gaben We absorbed $0.15 per unit ($750) and passed $0.15 per unit ($750) to the client,15 pro Stück ($750) an den Kunden weiter.,15 pro Stück ($750) und gaben We absorbed $0.15 per unit ($750) and passed $0.15 per unit ($750) to the client.,15 pro Stück ($750) an den Kunden weiter. James sagte: „Sie erwischten das Schnallen-Problem bevor wir es taten. Der vorherige Zulieferer testete nicht einmal auf UV — sie sandten einfach eine Standard-Schnalle und sie brach in 3 Monaten. Sie verstehen den australischen Markt." Dies war der Moment, in dem wir den Auftrag gewannen — nicht weil wir billiger waren, sondern weil wir einen Material-Ausfall erwischten bevor der Kunde damit im Feld umgehen musste.
2. Unsere Lösung – Material, Schweißen und Prozessdesign
PHASE 2 · SOLUTION DESIGNAfter reviewing the client's requirements and the failed previous samples, we proposed a complete material and process specification. Die Schlüssel-Entscheidung war die Verwendung RF-hochfrequenz-geschweißter Nähte statt genähter Nähte — dies eliminierte das Nadel-Loch-Leck-Problem an der Quelle und ermöglichte IPX7-Zertifizierung. Die zweite Schlüssel-Entscheidung war das Spezifizieren UV-stabilisierter Materialien für jede Komponente, die australischem Sonnenlicht ausgesetzt wäre — PVC-Plane, POM-Schnalle, und PP-Gewebe.
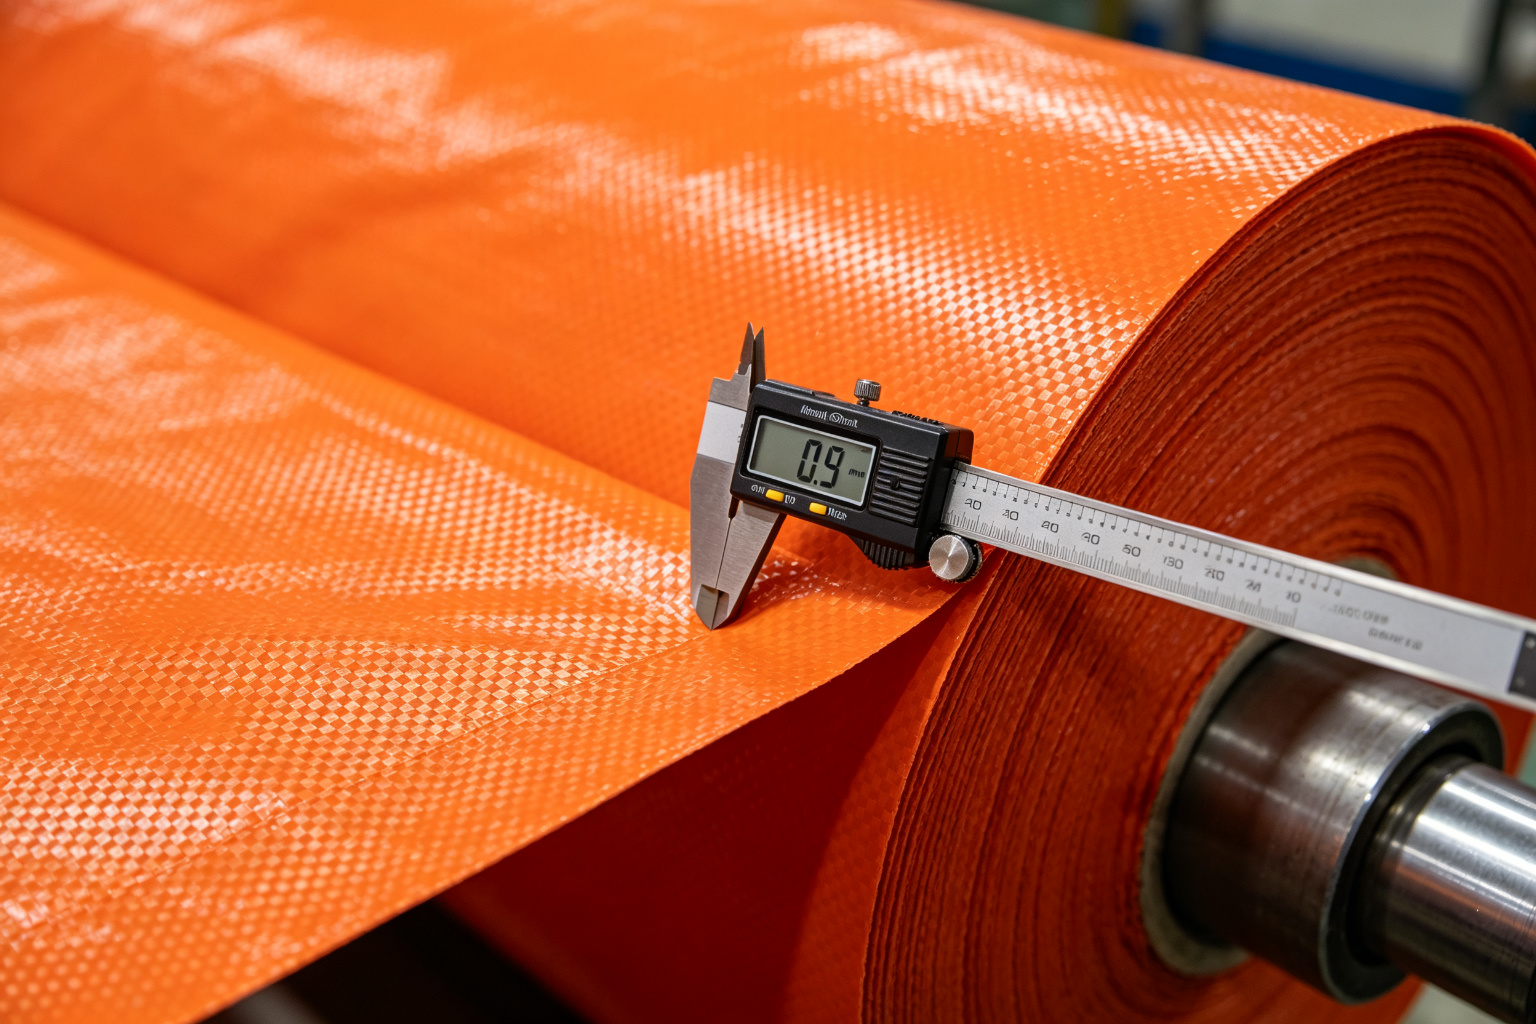
500D-PVC-Plane: 18oz (0,55 mm), Polyester-Mesh-Kern laminiert zwischen zwei UV-stabilisierten PVC-Schichten. Das Mesh bietet Reißfestigkeit, das PVC bietet Wasserabdichtung, und der UV-Stabilisator verhindert Sprödigkeit in australischer Sonne.
Materialspezifikation
| Component | Specification | UV-Stabilized? | Why This Choice | Cost per Unit (avg) |
|---|---|---|---|---|
| Körper-Material | 500D-PVC-Plane, 18oz (0,55 mm), Polyester-Mesh-Kern, doppelseitige PVC-Laminierung, mattes Finish, Farbe: Marineblau / Olivgrün / Orange | Ja — UV-Absorber (HALS) zu PVC-Formulierung addiert, 500-Stunden-UV-Beständigkeit | 500D-PVC-Plane ist der Branchenstandard für schwerlast-wasserdichte Dry Bags — der Polyester-Mesh-Kern bietet Reiß- und Einstich-Festigkeit, während die PVC-Schichten 100%-Wasserabdichtung bieten. 18oz (0,55 mm) ist der Sweet-Spot für 5L-20L-Taschen — dick genug für Haltbarkeit, dünn genug für Flexibilität und Rollen-Top-Verschluss. UV-Stabilisator (HALS/Hindered Amine Light Stabilizer) verhindert PVC-Degradation von australischer UV-Exposition — ohne ihn wird PVC spröde und reißt nach 6-12 Monaten. Der vorherige Zulieferer verwendete 300D-PVC (0,35 mm) ohne UV-Stabilisator — zu dünn und nicht UV-beständig. | $2.10 |
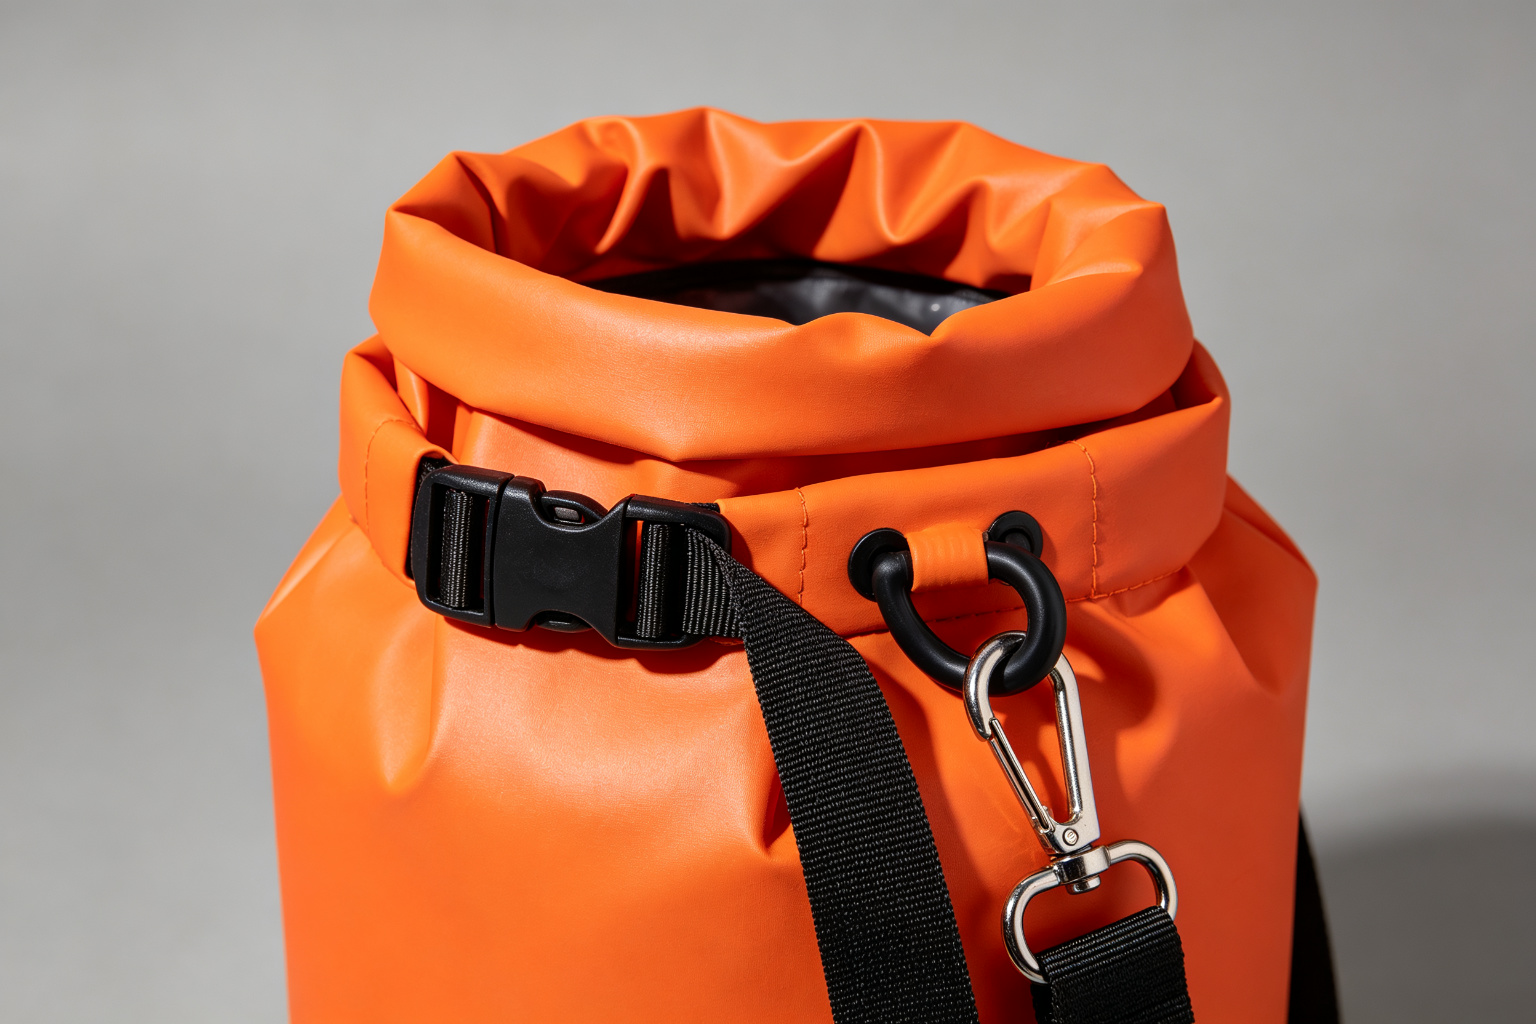
| Roll-Top Closure | Triple-roll design with 8 cm roll rail, quick-release side-release buckle, 2.5 cm PP webbing strap | Ja — Schnalle: UV-stabilisiertes POM + 10 % Glasfaser; Gewebe: UV-stabilisiertes PP | Ein Drei-Rollen-Verschluss (die Oberseite 3 Mal rollen, dann die Schnalle klemmen) erzeugt eine wasserdichte Abdichtung durch Zusammendrücken des PVC-Materials — je mehr Rollen, desto besser die Abdichtung. 8 cm-Rollen-Schiene ermöglicht 3 volle Rollen mit genug Material für die Schnalle. Schnellspann-Seitenlösungs-Schnalle ermöglicht Einhand-Bedienung — wichtig für Wassersport-Nutzer, die oft nasse Hände haben oder Ausrüstung halten. UV-stabilisiertes POM mit 10 % Glasfaser-Verstärkung übersteht 1.000+ Öffnen/Schließen-Zyklen nach 500 Stunden UV-Exposition — die Standard-POM-Schnalle des vorherigen Zulieferers brach nach 15 Zyklen nach 300 Stunden UV. | $0.65 |
| Schultergurt | Abnehmbarer verstellbarer 2,5 cm-UV-stabilisiertes PP-Gewebe, 80-140 cm verstellbare Länge, mit 2 Plastik-Karabiner (POM, UV-stabilisiert) und 1 Schulter-Polster (EPE-Schaum, 10 mm, bedeckt in 210D-Nylon) | Ja — Gewebe: UV-stabilisiertes PP; Haken: UV-stabilisiertes POM | Ein abnehmbarer Schultergurt ermöglicht es, die Tasche mit oder ohne Gurt zu verwenden — 5L-Taschen werden oft von Hand getragen (kein Gurt nötig), während 20L-Taschen meist über die Schulter getragen werden. Verstellbare Länge (80-140 cm) passt zu verschiedenen Körpergrößen und Trage-Stilen. UV-stabilisiertes PP-Gewebe widersteht Farb-Verblassen und Festigkeits-Verlust von UV-Exposition — Standard-PP-Gewebe verliert 30-40 % seiner Zugfestigkeit nach 500 Stunden UV-Exposition, während UV-stabilisiertes PP weniger als 10 % verliert. Plastik-Karabiner (nicht Metall) verhindern Korrosion in Salzwasser-Umgebungen. | $0.55 |
| D-Ring und Boden-Griff | Vorderer D-Ring (POM, 2,5 cm, UV-stabilisiert) zum Anbringen von Zubehör; Boden-Griff (2,5 cm PP-Gewebe, UV-stabilisiert, bar-getackt-verstärkt) zum Herausziehen der Tasche aus Wasser oder Lager | Ja — D-Ring: UV-stabilisiertes POM; Griff: UV-stabilisiertes PP-Gewebe | Ein vorderer D-Ring ermöglicht es Nutzern, Zubehör zu befestigen (Karabiner, Wasserflaschen-Halter, Schlüssel-Clip) ohne die Tasche zu öffnen. POM-D-Ring (nicht Metall) verhindert Korrosion in Salzwasser. Ein Boden-Griff ist essenziell für Dry Bags — wenn die Tasche nass und rutschig ist, ist das Herausziehen am Boden-Griff leichter als den Körper zu greifen. Riegelnaht-Verstärkung an den Griff-Befestigungs-Punkten verhindert Reißen unter Last (eine volle 20L-Tasche kann 15-20 kg wiegen). | $0.20 |
| RF Welding | Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Prüfverfahren und Akzeptanzgrenzen werden vor Produktionsstart schriftlich festgelegt; Ergebnisse können im Prüfbericht dokumentiert werden. | N/A | RF high-frequency welding uses electromagnetic energy to heat and melt PVC molecules at the seam, sie verschmelzend zu einer einzelnen, durchgehenden, wasserdichten Verbindung — keine Nadel-Löcher, kein Faden, keine Leck-Punkte. Dies ist die einzige Konstruktions-Methode, die IPX7-Zertifizierung für PVC-Dry-Bags erreicht. 3 individuelle Schweiß-Formen ($400 jede, insgesamt $1.200) stellen präzise Naht-Abmessungen für jede Größe sicher. Schweiß-Parameter kalibriert pro Größe: 5L (180°C, 3 kg/cm², 2,5Sek), 10L (190°C, 3,5 kg/cm², 3Sek), 20L (200°C, 4 kg/cm², 3,5Sek) — größere Taschen haben mehr Material-Masse und erfordern höhere Temperatur und längere Schweiß-Zeit. | $0.80 |
| Printing | Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke sind Pantone-Sonderfarben, verschiedene Logoverfahren, angepasste Maße und eine kundenspezifische Verpackung möglich. Die technische Machbarkeit bestätigen wir am Muster. | Ja — UV-beständige Siebdruck-Tinte | Das Marken-Logo des Kunden auf dem Vorder-Paneel gedruckt für Marken-Sichtbarkeit. UV-beständige Tinte verhindert Logo-Verblassen in australischer Sonne — Standard-Tinte verblasst 30-50 % nach 500 Stunden UV-Exposition, während UV-beständige Tinte weniger als 10 % verblasst. 2 Durchgänge für Deckkraft auf dunkel-farbigem PVC (Marine, Oliv) — 1 Durchgang sieht auf dunklem Material verblasst aus. Orange-Taschen verwenden 1 Durchgang (helleres Material). | $0.15 |
| Verpackung | Individueller Polybeutel (0,04 mm PE) + 5-lagiger Export-Karton (25 Stk/Karton für 5L/10L, 15 Stk/Karton für 20L) | N/A | Individual polybags protect bags from dust and moisture during shipping. 25 Stück pro Karton für 5L/10L (Karton-Gewicht 15-18 kg), 15 Stück pro Karton für 20L (Karton-Gewicht 18-20 kg) — optimized for the client's distribution center manual handling limit (20 kg max per carton). Der vorherige Zulieferer verpackte 50 Stück pro Karton (35 kg) — zu schwer für manuelle Handhabung, verursachend, dass 3 Kartons während des Versands aufplatzten. | $0.25 |
| Arbeit + Overhead + QK + IPX7-Testen | Material-Zuschnitt, RF-Schweißen, Montage, QK, IPX7-Eintauch-Testen (5%-Stichprobe = 250 Taschen), UV-Testen, AICIS-Dokumentation | N/A | 10 workers across cutting (2), RF welding (3), assembly (3), QC (2). IPX7-Testen: 250 Muster-Taschen untergetaucht in 1m Wasser für 30 Minuten mit 5 kg Gewicht innen — null Lecks erforderlich. UV-Testen: Material- und Schnallen-Muster getestet in UV-Kammer für 500 Stunden. AICIS-(Australian Industrial Chemicals Introduction Scheme)-Dokumentation: PVC-Material-Deklaration, REACH-ähnliche Konformität für australischen Import. | $0.40 |
| FOB Unit Total (avg) | — | — | — | $5.10 |
Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Prüfverfahren und Akzeptanzgrenzen werden vor Produktionsstart schriftlich festgelegt; Ergebnisse können im Prüfbericht dokumentiert werden.
IPX7-Zertifizierung erfordert, dass das Produkt in Wasser bis zu 1 Meter Tiefe für 30 Minuten ohne Wassereintritt eingetaucht werden kann. Wir testeten 250 Muster-Taschen (5 % der Produktion) in einem speziell gebauten Eintauch-Behälter — 1,2 Meter tief, 2 Meter lang, gefüllt mit Leitungswasser bei 20°C. Jede Tasche wurde mit 5 kg Gewicht beladen (um tatsächliche Nutzung zu simulieren: Kleidung, Essen, Ausrüstung) und einem kleinen Papiertuch innen (um jeglichen Wassereintritt zu detektieren — wenn das Papiertuch nach dem Test nass war, leckte die Tasche). Die Taschen wurden in 1 Meter Tiefe für genau 30 Minuten untergetaucht, dann entfernt, außen getrocknet, geöffnet, und das Papiertuch geprüft. Ergebnis: 250 von 250 Taschen bestanden — null Wassereintritt, alle Papiertücher vollständig trocken. Die Schlüssel-Faktoren, die dies erreichten: (1) RF welded seams (no needle holes), (2) triple-roll roll-top closure (3 rolls creates a compression seal), (3) korrekte Schweiß-Parameter-Kalibrierung pro Größe (Unter-Schweißen verursacht Nadel-Löcher, Über-Schweißen verursacht Material-Schwächung), (4) 100%-visuelle Schweiß-Prüfung an der Schweiß-Station (jede Naht geprüft auf Nadel-Löcher, Kalt-Schweißungen, und Brand-Marken vor dem Weitergehen zur Montage). Wir stellten dem Kunden einen IPX7-Testbericht bereit, einschließlich Test-Methode, Ausrüstung, Stichprobengröße, und Bestanden/Durchgefallen-Ergebnisse für jede Größe.
Konstruktions-Methode: RF-Hochfrequenz-Schweißen mit Größen-spezifischen Parametern
Dry Bags, die RF-Schweißen verwenden, sind 100%-geschweißte Konstruktion — keine Nähung, keine Klebstoffe. Die 500D-PVC-Plane wird in Paneele geschnitten (vorne, hinten, unten), dann werden die Paneele mit RF-Hochfrequenz-Schweißen zusammen verschmolzen. Die Schlüssel-Konstruktions-Details:
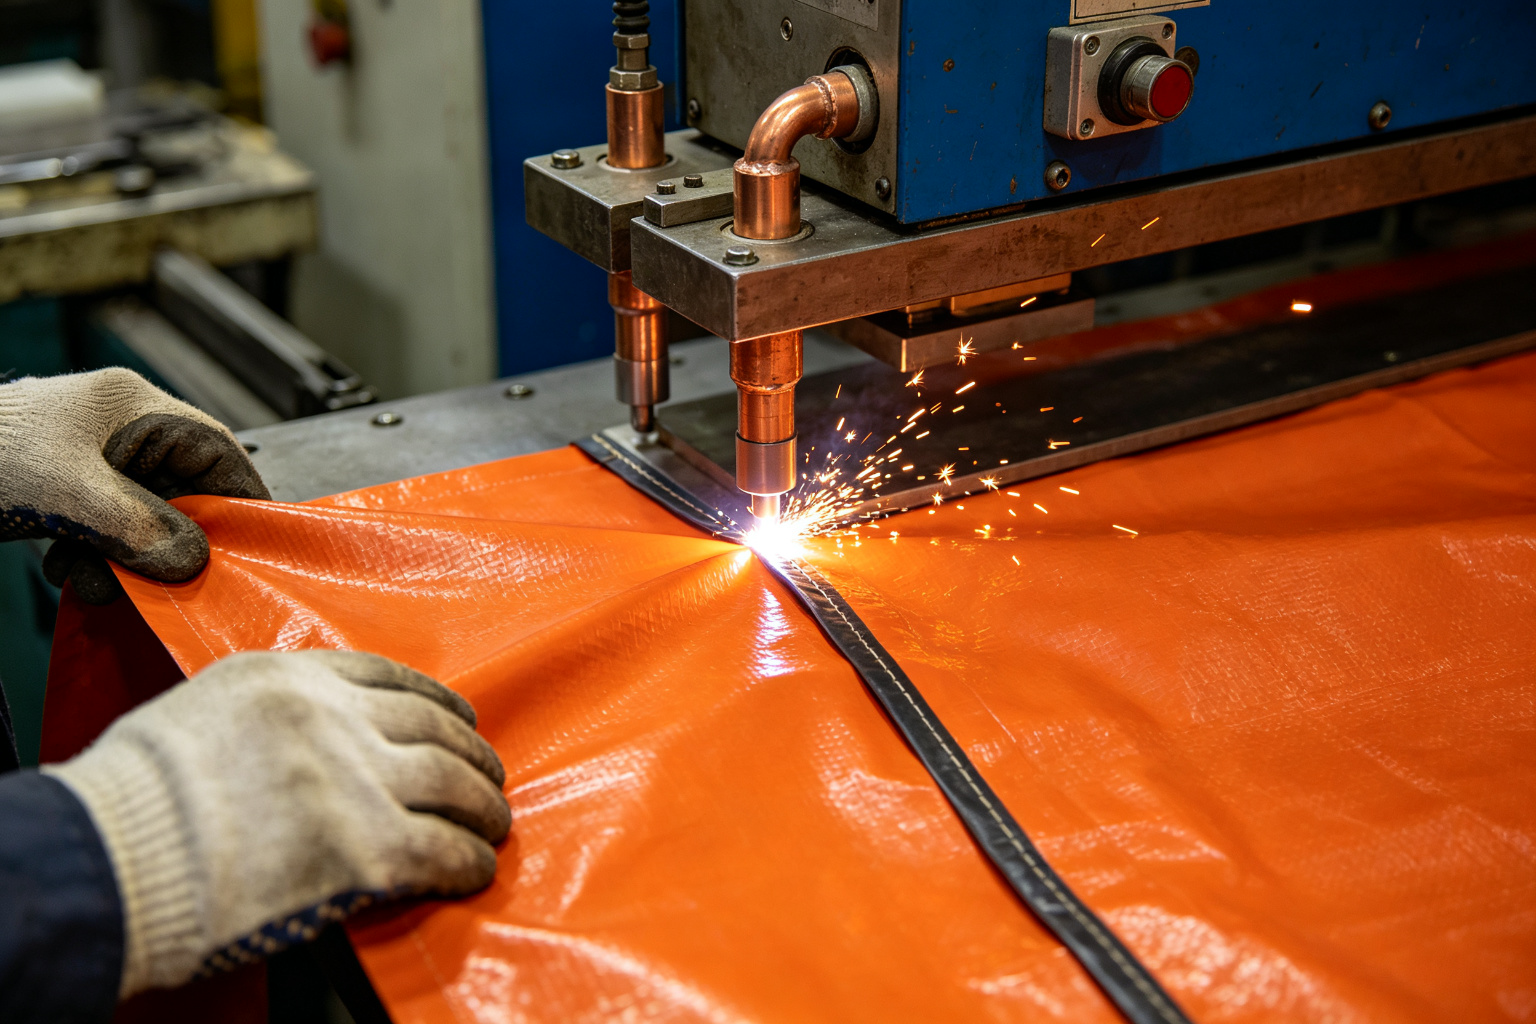
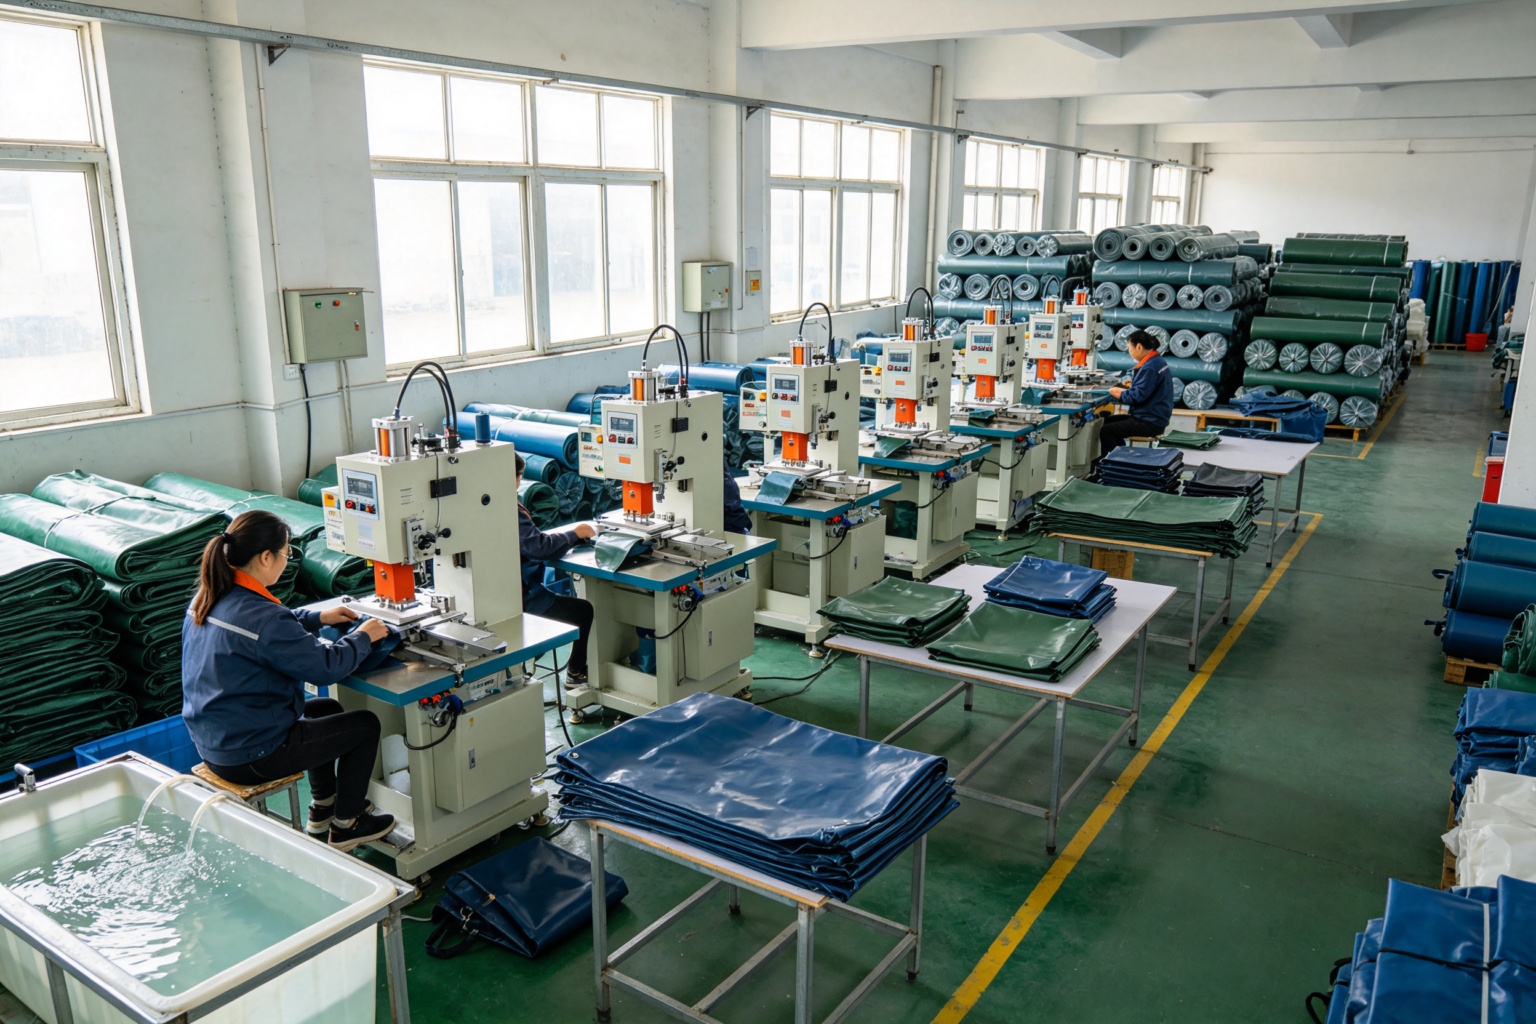
RF-Hochfrequenz-Schweiß-Produktion: 27,12MHz-elektromagnetische Energie erhitzt und schmilzt PVC-Moleküle an der Naht, sie verschmelzend zu einer durchgehenden wasserdichten Verbindung. 3 individuelle Formen für 3 Größen, mit Größen-spezifischen Temperatur/Druck/Zeit-Parametern.
- Zuschnitt : Die 500D-PVC-Plane wird in Paneele geschnitten unter Verwendung einer Stahllineal-Matrize (eine Matrize pro Größe). Zuschnitt wird bei Raumtemperatur durchgeführt — PVC tarpaulin doesn't require heating during cutting, unlike some foam-laminated materials. 5.250 Sätze Paneele geschnitten (5 % Mehrbestellung für Fehler und Tests).
- RF-Schweißen — Boden-Naht : Das Boden-Paneel wird zum Vorder-/Rück-Paneel geschweißt unter Verwendung einer U-förmigen Schweiß-Form (die Boden-Naht wickelt sich um 3 Seiten des Taschen-Bodens). Schweiß-Parameter pro Größe: 5L (180°C, 3 kg/cm², 2,5Sek), 10L (190°C, 3,5 kg/cm², 3Sek), 20L (200°C, 4 kg/cm², 3,5Sek). Die Schweiß-Breite ist 1,5 cm — breit genug für Festigkeit und Wasserabdichtung, schmal genug um übermäßige Material-Versteifung zu vermeiden.
- RF-Schweißen — Seiten-Nähte : Die zwei Seiten-Nähte werden geschweißt unter Verwendung einer geraden Schweiß-Form. Gleiche Parameter wie die Boden-Naht. Die Seiten-Nähte werden vom Boden zur Oberseite der Tasche geschweißt, mit der oberen 8 cm ungeschweißt gelassen (dies wird der Rollen-Top-Verschluss-Bereich).
- RF-Schweißen — D-Ring und Griff-Befestigung : Der vordere D-Ring und Boden-Griff werden zum Taschen-Körper geschweißt unter Verwendung kleiner, individueller Schweiß-Formen. Der D-Ring wird zum Vorder-Paneel geschweißt (zentriert, 5 cm unter der Rollen-Schiene), und der Boden-Griff wird zum Boden-Paneel geschweißt (zentriert). Schweißen (nicht Nähung) stellt sicher, dass diese Befestigungs-Punkte auch wasserdicht sind — keine Nadel-Löcher zum Lecken.
- Rollen-Top-Montage : Die 8 cm-Rollen-Schiene wird gefaltet und geschweißt, um eine verstärkte Oberkante zu erzeugen. Der PP-Gewebe-Gurt und die POM-Schnalle werden an den Rollen-Schienen-Seiten unter Verwendung von RF-Schweißen befestigt (das Gewebe wird zwischen zwei PVC-Schichten geklemmt und zusammen geschweißt — keine Nähung, keine Nadel-Löcher).
- Schultergurt-Montage : Der abnehmbare Schultergurt wird separat montiert — PP-Gewebe auf 140 cm geschnitten, POM-Karabiner an beiden Enden befestigt (gecrimpt, nicht genäht), EPE-Schaum-Schulter-Polster auf das Gewebe geschoben. Der Gurt wird dann separat im Polybeutel der Tasche verpackt (der Kunde befestigt ihn falls nötig).
- 100%-Schweiß-Prüfung : Jede geschweißte Naht wird visuell an der Schweiß-Station geprüft — der Prüfer prüft auf Nadel-Löcher (kleine Löcher verursacht durch unzureichende Hitze), Kalt-Schweißungen (unvollständige Verschmelzung verursacht durch unzureichende Hitze oder Druck), und Brand-Marken (Material-Verfärbung oder -Schwächung verursacht durch übermäßige Hitze). Jede fehlerhafte Naht wird markiert und beiseite gelegt für Neu-Schweißen oder Ersatz.
Für mehr über wasserdichte Taschen-Konstruktion und RF-Schweißen, lesen Sie unsere Anleitung für wasserdichte individuelle Taschen — sie deckt TPU/PVC-Schweißen, Naht-Abdichtung, und IPX-Testen im Detail ab. Für allgemeine Beschaffungs-Ratschläge, lesen Sie unsere Anleitung, wie man individuelle Taschen aus China beschafft.
3. Bemusterung und Vorserie
PHASE 3 · SAMPLING & PPSDie Musterungsphase dauerte 10 Tage und zwei Runden — die erste Runde bestand den UV-Schnallen-Test nicht (spröde Schnalle riss nach 20 Biegungen), und die zweite Runde bestand alle Tests einschließlich IPX7-Eintauchens. Wir erwischten auch das PVC-Material-UV-Degradations-Problem in der Musterungsstufe und schalteten auf eine UV-stabilisierte Formulierung um.
Zeitplan der Musterentwicklung
Die PVC-Material-UV-Degradation, die wir fast verpassten
When we received the first PVC tarpaulin material from our regular supplier, we didn't initially test it for UV resistance — our standard QC process doesn't include UV testing unless the client specifically requests it. Aber James verlangte explizit UV-Stabilisierung für den australischen Markt, also sandten wir ein Material-Muster an unser UV-Testlabor für einen 500-stündigen beschleunigten UV-Expositions-Test (ASTM G154 Zyklus 1: 8 Stunden UV bei 60°C, 4 Stunden Kondensation bei 50°C, sich wiederholend). Nach 300 Stunden wurde das Material merklich steifer — als wir ein Muster 180 Grad falteten, entwickelte es eine weiße Spannungs-Markierung (ein Zeichen von PVC-Degradation — der Weichmacher bricht zusammen und das PVC wird spröde). Nach 500 Stunden riss das Material wenn 180 Grad gefaltet. The cause: our regular supplier's standard PVC tarpaulin didn't include UV stabilizer (HALS) — sie war formuliert für Innen- oder Kurzzeit-Outdoor-Nutzung, nicht für 5+ Jahre australischer Sonnen-Exposition. Wir kontaktierten sofort 3 alternative PVC-Plane-Zulieferer. Der zweite Zulieferer lieferte UV-stabilisierte 500D-PVC-Plane mit HALS (Hindered-Amine-Light-Stabilizer) zur PVC-Formulierung addiert — nach 500 Stunden UV-Exposition überstand das Material 180-Grad-Falten ohne Spannungs-Markierungen und weniger als 10 % Zugfestigkeits-Verlust. Aber dieses Material kostete But this material cost $0.25 more per square meter than standard PVC,25 mehr pro Quadratmeter als Standard-PVC — etwa adding about $0.30 per unit (average across 3 sizes), totaling $1,500 for the 5,000-piece order.,30 pro Stück addierend (Durchschnitt über 3 Größen), insgesamt $1.500 für den 5.000-Stück-Auftrag. We absorbed $0.75 per unit? No — we absorbed $0.15 per unit ($750) and passed $0.15 per unit ($750) to the client (zusätzlich zur Schnallen-Kosten-Erhöung). James sagte: „Sie testeten das Material auf UV sogar bevor ich um die Testergebnis bat. The previous supplier just said 'it's UV resistant' without any data. Sie haben die Daten. Deshalb bestellen wir bei Ihnen." Die Lehre: für Outdoor-Produkte in Hoch-UV-Märkten (Australien, Naher Osten, Südwest-US), testen Sie immer Material-UV-Beständigkeit — don't trust the supplier's claim. Ein $200-UV-Test kann $50.000 an Kunden-Rückgaben und Marken-Schaden verhindern.
Für eine detaillierte Anleitung zum Erstellen von Tech-Packs für die Taschenherstellung, lesen Sie unsere Tech-Pack-Anleitung — sie deckt Material-Spezifikationen, Maß-Toleranzen, und Konstruktions-Details für individuelle Taschen ab.
4. Serienproduktion und Qualitätskontrolle
PHASE 4 · PRODUCTION & QCSerienproduktion lief von Tag 11 bis Tag 28 (18 Tage), mit dedizierter QK in jeder Stufe. Wir wiesen 10 Arbeiter von Linie 4 ausschließlich diesem Auftrag zu — 2 Zuschneider, 3 RF-Schweiß-Bediener, 3 Montage-Arbeiter, 2 QK-Prüfer. Wir stapelten Produktion nach Größe, um Form-Wechselung zu minimieren: 5L (2.000 Stk, Tage 11-16), dann 10L (2.000 Stk, Tage 17-23), dann 20L (1.000 Stk, Tage 24-28). Nur 2 Form-Umstellungen (5L→10L, 10L→20L), jede 25 Minuten dauernd einschließlich Neukalibrierung und Muster-Verifizierung.
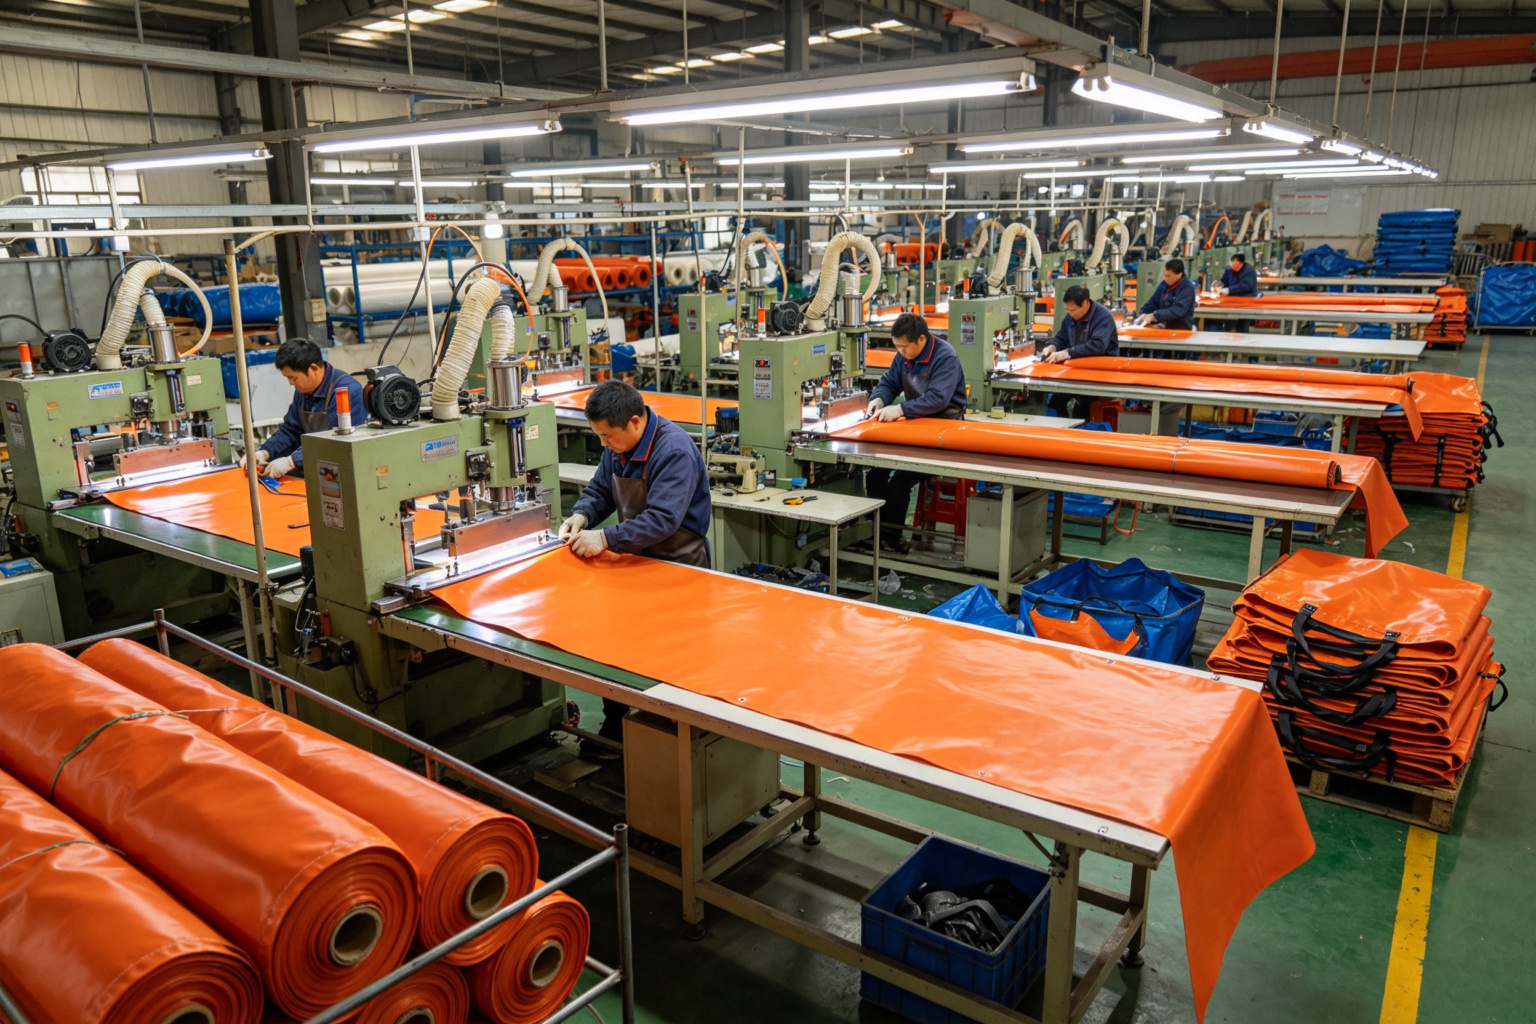
Produktionslinie 4: 3 RF-Hochfrequenz-Schweißmaschinen, 2 Zuschnitt-Stationen, 3 Montage-Stationen. Gestapelte Produktion nach Größe (5L→10L→20L), um Form-Wechselung zu minimieren — nur 2 Umstellungen in 18 Tagen.
Aufschlüsselung der Produktionsphasen
| Stage | Duration | Key Activities | QC Checkpoint |
|---|---|---|---|
| Material Inspection & Cutting | Day 11 (all sizes pre-cut) | All PVC tarpaulin rolls inspected: Dicken-Verifizierung (0,55 mm ±0,03 mm), Farb-Passung (Pantone), UV-Stabilisator-Verifizierung (Material-Testbericht vom Zulieferer), Web-Einheitlichkeit. Material in Paneele geschnitten unter Verwendung von Stahllineal-Matrizen (eine Matrize pro Größe). 5.250 Sätze geschnitten (5 % Mehrbestellung). Zuschnitt bei Raumtemperatur. | 100%-Material-Rollen-Prüfung (Dicke, Farbe, UV-Bericht); geschnittene Paneel-Abmessungen verifiziert (±2 mm-Toleranz); 100%-visuelle Prüfung auf Material-Fehler (Kratzer, Schrammen, Web-Fehler, Farb-Shading) |
| RF Welding — 5L Batch | Tag 11–16 (2.000 Stück) | Bottom seam, 2 side seams, D-ring attachment, bottom handle attachment welded using 5L mold. Schweiß-Parameter: 180°C, 3 kg/cm², 2,5Sek. 100%-Schweiß-Prüfung an jeder Station. Schweißmaschinen-Temperatur alle 2 Stunden überwacht (kalibriert mit Infrarot-Thermometer). | 100%-visuelle Schweiß-Prüfung (Nadel-Löcher, Kalt-Schweißungen, Brand-Marken); Schweiß-Festigkeits-Test (5 kg-Zug für 10 Sekunden, keine Naht-Trennung) an 2%-Stichprobe = 40 Stk; Schweißmaschinen-Temperatur-Protokoll (alle 2 Stunden, Ziel 180°C ±5°C); jede fehlerhafte Schweißung markiert für Neu-Schweißen |
| RF Welding — 10L Batch | Tag 17–23 (2.000 Stück) | Mold changeover from 5L to 10L (25 min, recalibration, 5 sample verification). Gleiche Schweiß-Operationen mit der 10L-Form. Schweiß-Parameter: 190°C, 3,5 kg/cm², 3Sek. 100%-Schweiß-Prüfung. Hinweis: am Tag 18 schwankte Schweißmaschine #2 Temperatur von 190°C auf 165°C für 2 Stunden — 28 Stücke geschweißt während dieses Zeitraums hatten Kalt-Schweißungen (unvollständige Verschmelzung). Wir erwischten es bei der 2-Stunden-Temperatur-Prüfung, kalibrierten die Maschine neu, und schweißten alle 28 Stücke neu. | 100%-visuelle Schweiß-Prüfung; Schweiß-Festigkeits-Test an 2%-Stichprobe = 40 Stk; Temperatur-Protokoll alle 2 Stunden; 28 Kalt-Schweiß-Stücke identifiziert, neu geschweißt, neu geprüft, neu getestet (alle bestanden); Form-Umstellungs-Verifizierung (5 Muster getestet auf Wasserabdichtung vor voller Produktion) |
| RF Welding — 20L Batch | Day 24-28 (1,000 Stück) | Mold changeover from 10L to 20L (25 min). Gleiche Schweiß-Operationen mit der 20L-Form. Schweiß-Parameter: 200°C, 4 kg/cm², 3,5Sek. 100%-Schweiß-Prüfung. Größere Taschen erfordern mehr Material-Handhabung — 2 Arbeiter pro Schweiß-Station (einer positioniert Material, einer bedient Maschine). | 100%-visuelle Schweiß-Prüfung; Schweiß-Festigkeits-Test an 3%-Stichprobe = 30 Stk (größere Taschen haben längere Nähte, höhere Stichproben-Rate); Temperatur-Protokoll alle 2 Stunden; Form-Umstellungs-Verifizierung (5 Muster); Boden-Griff-Last-Test (15 kg-Zug für 10 Sekunden) an 2%-Stichprobe = 20 Stk |
| Roll-Top and Assembly | Day 26-29 (all sizes) | Roll rail folding and welding, PP webbing strap and POM buckle attachment (RF welded, not stitched), Schultergurt-Montage (separat), Siebdruck-Logo-Druck (1-farbig, UV-beständige Tinte, 2 Durchgänge auf Marine/Oliv, 1 Durchgang auf Orange), Druck-Härtung (8 Stunden Lufttrocknung bei 25°C). | 100%-Rollen-Top-Verschluss-Test (3 Rollen + Schnallen-Klemme, Abdichtung verifizieren); Schnallen-Bedienungs-Test (öffnen/schließen 10 Mal, glatte Funktion); Druck-Prüfung (Logo-Position ±3 mm, Deckkraft, keine Schmierflecke, kein Tinten-Ausbluten); Schultergurt-Längen-Verifizierung (80-140 cm verstellbar); Karabiner-Befestigungs-Festigkeits-Test (5 kg-Zug, keine Ablösung) |
| IPX7 Immersion Testing | Day 29-30 | 250 sample bags (5% of production: 100×5L, 100×10L, 50×20L) tested in 1.2m deep immersion tank. Jede Tasche beladen mit 5 kg Gewicht + Papiertuch innen, untergetaucht in 1m Tiefe für 30 Minuten, entfernt, getrocknet, geöffnet, Papiertuch auf Feuchtigkeit geprüft. Null Lecks erforderlich — jede leckende Tasche fällt durch und die gesamte Charge unterliegt 100%-Neu-Prüfung. | 250 Taschen IPX7-getestet: 250 bestanden, 0 durchgefallen (null Wassereintritt, alle Papiertücher trocken); Test-Methode dokumentiert (Behälter-Tiefe, Wasser-Temperatur, Eintauch-Zeit, Gewichts-Last); Testbericht dem Kunden bereitgestellt mit Stichprobengröße und Bestanden/Durchgefallen-Ergebnissen pro Größe |
| Final Visual Inspection & Packaging | Day 30-31 | 100% visual inspection: Außen (keine Kratzer, keine Schrammen, Schweiß-Nähte sauber und gleichmäßig, Druck korrekt), Innen (keine Fremdkörper, kein loses Material, kein Schweiß-Rest Verschluss (Rollen-Top funktioniert, Schnalle klemmt sicher), Abmessungen (Höhe/Breite/Tiefe innerhalb ±3 mm-Toleranz). Genehmigte Taschen in individuelle Polybeutel verpackt, dann 25 Stk/Karton (5L/10L) oder 15 Stk/Karton (20L). | 100%-visuelle Prüfung (alle 5.000 Taschen): 50 fehlerhafte Stücke gefunden (28 Schweiß-Fehler, 12 Schnallen-Probleme, 7 Material-Fehler, 3 Abmessungs-Variation) — alle repariert oder ersetzt; packaging check: individual polybag (no holes), carton (correct quantity, correct size mix, no damage), shipping marks verified against client's PO; 3 Kartons Fall-Test aus 1m-Höhe auf 6 Flächen (kein Taschen-Schaden) |
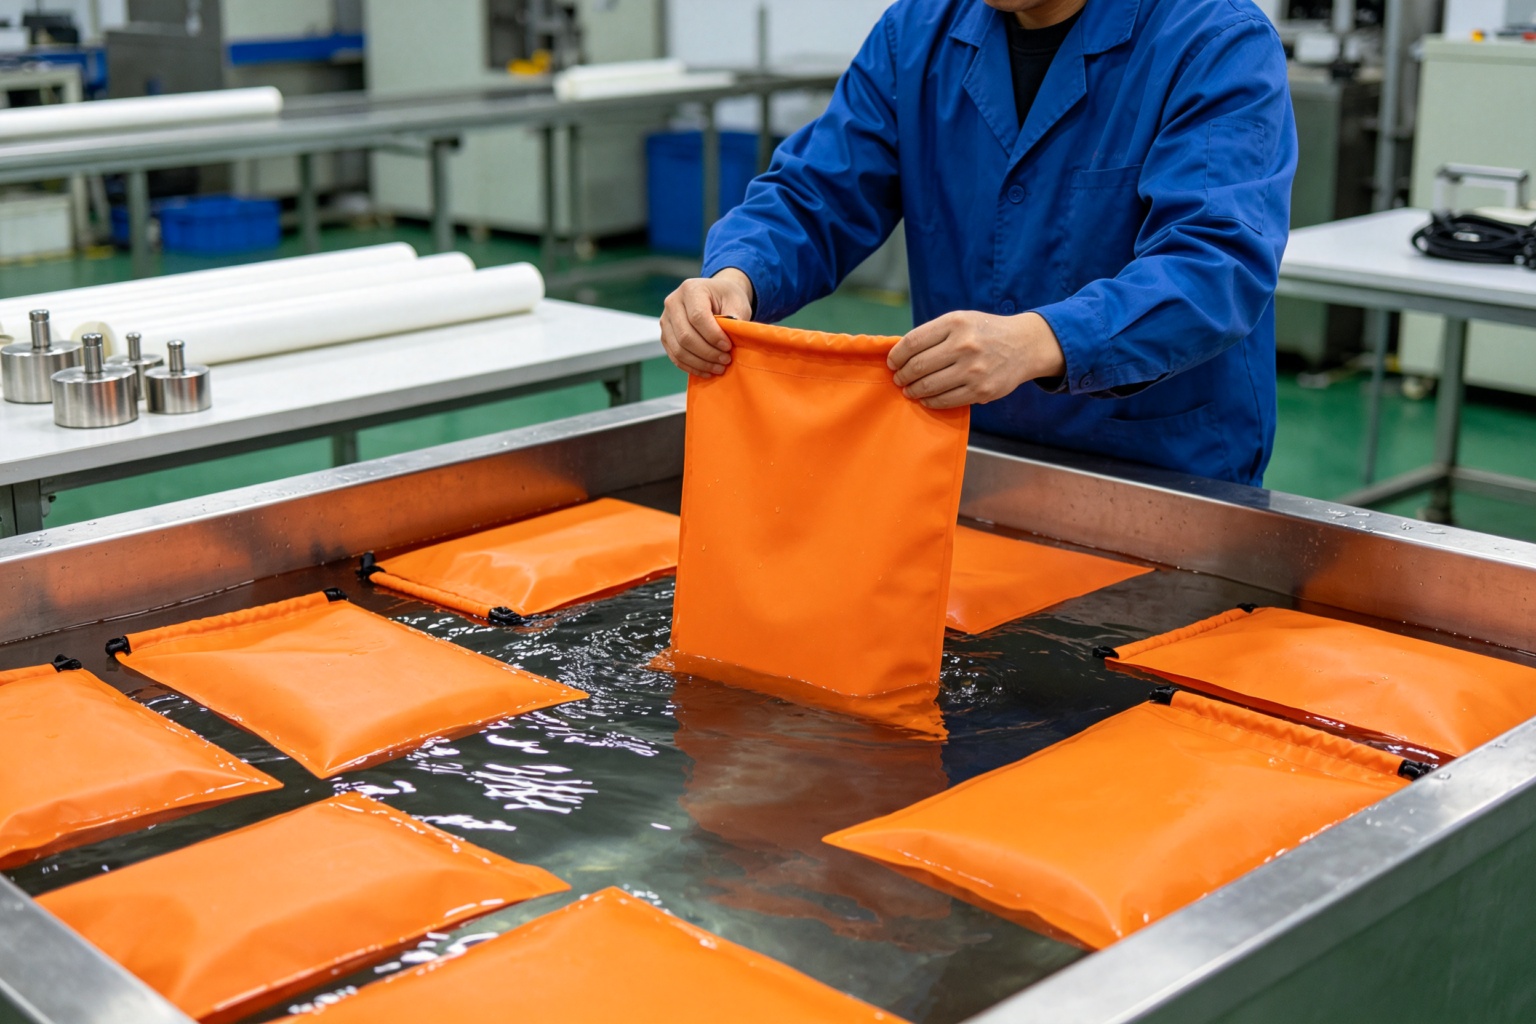
IPX7-Eintauch-Test: 250 Muster-Taschen (5 % der Produktion) untergetaucht in 1-m-tiefem Wasser für 30 Minuten mit 5 kg Gewicht innen. Ergebnis: 250/250 bestanden — null Wassereintritt, alle inneren Papiertücher vollständig trocken.
Die 50 fehlerhaften Stücke, die wir fanden und behoben
Als die Produktion 100%-Abschluss erreichte (Tag 30), führten wir eine finale 100%-visuelle Prüfung durch. Wir fanden 50 fehlerhafte Stücke — eine 1,0%-Fehlerrate, innerhalb der AQL-2,5-Akzeptanz-Schwelle. But for an IPX7-certified waterproof product, we didn't just accept the shipment — wir fanden und reparierten alle 50 fehlerhaften Stücke vor der Verpackung.
| Defect Type | Quantity | Root Cause | Fix Applied |
|---|---|---|---|
| Weld defect — cold welds (incomplete fusion) on 10L bags | 28 | Am Tag 18 fiel Schweißmaschine #2 Temperatur von 190°C auf 165°C für 2 Stunden aufgrund eines fehlerhaften Heizelement-Thermostats. Die niedrigere Temperatur verursachte unvollständige PVC-Verschmelzung — die Schweißung sah visuell akzeptabel aus aber hatte Mikro-Nadel-Löcher, die unter Eintauchen lecken würden. Wir erwischten es bei der 2-Stunden-Temperatur-Prüfung, aber 28 Stücke waren bereits während des 2-Stunden-Fensters geschweißt worden. | Alle 28 Stücke hatten die betroffenen Nähte neu geschweißt unter Verwendung der korrekten Parameter (190°C, 3,5 kg/cm², 3Sek). Nach Neu-Schweißen wurden alle 28 Stücke einzeln IPX7-eintauch-getestet — alle bestanden (null Lecks). Neu bestanden. |
| Buckle issue — misaligned buckle on roll-top | 12 | Während der Rollen-Top-Montage am Tag 27 befestigte ein Arbeiter den PP-Gewebe-Gurt in einem leichten Winkel (5 Grad von der Senkrecht abweichend) an 12 Taschen, verursachend, dass die Schnalle schief saß wenn geklemmt. Die Schnalle funktionierte immer noch, aber das schiefe Erscheinungsbild war visuell inakzeptabel für ein Einzelhandels-Produkt. | Alle 12 Stücke hatten das Schnallen-Gewebe entfernt (vorsichtig von der RF-Schweißung abgezogen — das Gewebe war zwischen PVC-Schichten geklemmt, also mussten wir den Schweiß-Bereich neu erhitzen, um es zu trennen), neu positioniert im korrekten Winkel (senkrecht), und neu geschweißt. Neu geprüft — alle 12 Schnallen sitzen gerade. Neu bestanden. |
| Material defect — scratches on PVC surface | 7 | Während der Material-Handhabung und des Zuschnitts entwickelten 7 Stücke Oberflächen-Kratzer (2-5 cm lang) vom Kontakt mit scharfen Metall-Kanten am Zuschnitt-Tisch oder den Material-Gestellen. The scratches were cosmetic (didn't affect waterproofing) but visible on the matte PVC surface. | 7 Stücke wurden mit Ersatz-Stücken ersetzt (wir hatten 5.250 Sätze geschnitten — 5 % Mehrbestellung — spezifisch um Material-Fehler und Zuschnitt-Fehler zu berücksichtigen). Die 7 gekratzten Stücke wurden als Fabrik-Zweitware beiseite gelegt (nicht versandt). Neu bestanden mit Ersatz-Stücken. |
| Dimension variation — uneven bottom on 20L bags | 3 | Am Tag 25 verschob sich die 20L-Boden-Paneel-Matrize leicht (2 mm) während eines Matrizen-Wechsels, resultierend in 3 Taschen mit unebenem Boden (eine Seite 2 mm niedriger als die andere). The bags were functional but didn't stand straight on a flat surface. | 3 Stücke wurden aus der Produktions-Charge entfernt und mit Ersatz-Stücken ersetzt. Die 3 uneben-Boden-Taschen wurden als Fabrik-Zweitware beiseite gelegt. Neu bestanden mit Ersatz-Stücken. |
Nach Reparaturen und Ersetzungen prüften wir alle 50 betroffenen Stücke neu plus eine frische Zufalls-Stichprobe von 100 Stücken aus der reparierten Charge. Null Fehler gefunden. Die finale Fehlerrate nach Reparatur war 0 % — alle 5.000 Stücke bestanden Endprüfung, IPX7-Testen, und visuelle Prüfung vor Versand.
Warum wir 100%-Schweiß-Prüfung für ein IPX7-zertifiziertes Produkt machten
Für die meisten Taschen-Aufträge verwenden wir AQL-Stichproben in der Produktions-Stufe (200 Stücke von 5.000 prüfen). Aber für ein IPX7-zertifiziertes wasserdichtes Produkt kann eine einzelne leckende Tasche, die einen Kunden erreicht, in einem beschädigten Telefon, einer Geldbörse, oder einem Pass resultieren — und einer Kunden-Beschwerde, die weit über einen einfachen Fehler hinausgeht. Die Kosten eines leckenden Dry Bags sind nicht nur die Tasche selbst — es sind die ruinierten Besitztümer des Kunden und der Ruf der Marke. Aus diesem Grund machten wir 100%-visuelle Schweiß-Prüfung an der Schweiß-Station — jede einzelne Naht an jeder einzelnen Tasche wurde auf Nadel-Löcher, Kalt-Schweißungen, und Brand-Marken geprüft vor dem Weitergehen zur Montage. Die extra QK-Kosten betrugen etwa $400 (ein extra QK-Prüfer für 18 Tage), die wir absorbierten. Es war es wert — wir erwischten 28 Kalt-Schweiß-Stücke, die AQL-Stichproben bestanden hätten (28 Fehler in 5.000 = 0,56 %, weit unter der 2,5%-AQL-Schwelle, aber immer noch 28 Taschen, die unter Eintauchen lecken würden). Für IPX7-zertifizierte wasserdichte Produkte ist 100%-Schweiß-Prüfung nicht optional — es ist der Mindest-Standard, um null Lecks im Feld sicherzustellen.
Für eine vollständige Anleitung zu AQL-Prüfstandards und wie man sie auf die Taschenherstellung anwendet, lesen Sie unseren Artikel AQL-Prüfung für individuelle Taschen.
5. Endkontrolle, IPX7-Zertifizierung und Versand
PHASE 5 · INSPECTION & DELIVERYAls Produktion und Reparaturen am Tag 31 abgeschlossen waren, führten wir die finale AQL-2,5-Prüfung durch und bereiteten alle Zertifizierungs-Dokumentation vor. Der Kunde hatte eine Drittanbieter-Prüfung (SGS) auf dessen Kosten angefordert, die wir vor Ort in unserer Fabrik am Morgen des Tages 31 koordinierten.
AQL-Endkontroll-Ergebnisse
| Inspection Item | Sample Size | Defects Found | AQL Limit | Result |
|---|---|---|---|---|
| Kritische Fehler (leckende Naht, gebrochene Schnalle, zerrissenes Material, fehlender Druck) | 200 Stück | 0 | 0 (AQL 0) | PASS |
| Hauptfehler (Schweiß-Nadel-Loch, Schnallen-Fehlausrichtung, Abmessung > ±3 mm, sichtbarer Material-Kratzer, Druck-Schmierfleck) | 200 Stück | 0 (after 50 repairs/replacements) | 10 (AQL 2.5, accept 10 / reject 11) | PASS |
| Minor defects (loose thread, small ink dot <2 mm, polybag wrinkle, carton crease) | 200 Stück | 4 (2 loose threads trimmed, 2 polybag wrinkles) | 14 (AQL 4.0, accept 14 / reject 15) | PASS |
| IPX7 immersion test | 250 Stück (5%) | All passed: zero water ingress after 1m/30min immersion with 5 kg load | 0 leaks | PASS |
| Weld strength test | 50 Stück (1%) | All passed: 5 kg pull for 10 seconds, no seam separation | 5 kg/10sec | PASS |
| Buckle cycle test | 20 Stück | All passed: 100 open/close cycles, no breakage, smooth operation | 100 cycles | PASS |
| Maßkontrolle | 30 Stück (10 per size) | All within ±2 mm (spec: 5L: 20×30 cm, 10L: 25×40 cm, 20L: 30×50 cm, tolerance ±3 mm) | ±3 mm | PASS |
| UV material declaration | Bulk material | UV-stabilized PVC (HALS), UV-stabilized POM buckle, UV-stabilized PP webbing — all with supplier test reports | 500hr UV resistance | PASS |
| Packaging check | 10 cartons | All cartons correctly labeled, correct quantity (25pcs for 5L/10L, 15pcs for 20L), correct size mix, individual polybags, no plastic tape | 100% match | PASS |
Gesamtergebnis: BESTANDEN — null kritische Fehler, null Hauptfehler nach Reparatur, 4 Nebenfehler (innerhalb AQL-4,0-Akzeptanz), alle IPX7-Tests bestanden, alle Schweiß-Festigkeits-Tests bestanden. Der SGS-Prüfer stellte den Prüfbericht am selben Tag aus, und der Kunde genehmigte den Versand innerhalb 2 Stunden. James emailed: "Inspection report looks good. IPX7 250/250 passed — that's exactly what we needed. UV documentation is complete. You hit the 32-day window. We'll reorder for next summer."
Zertifizierungs- und Dokumentationspaket für den Kunden
- IPX7-Testbericht — auf Fabrik-Briefkopf, die Eintauch-Test-Methode dokumentierend (1,2m-Behälter, 20°C-Wasser, 30 Minuten, 5 kg-Last, Papiertuch-Feuchtigkeits-Detektion), Stichprobengröße (250 Taschen: 100×5L, 100×10L, 50×20L), und Ergebnisse (250 bestanden, 0 durchgefallen). Umfasst Fotos des Test-Aufbaus und des Behälters.
- UV-Beständigkeits-Testbericht — von einem akkreditierten Testlabor, der 500-stündigen beschleunigten UV-Expositions-Test (ASTM G154 Zyklus 1) für PVC-Plane, POM-Schnalle, und PP-Gewebe dokumentierend. Results: PVC <10% tensile strength loss, no brittleness, no cracking; POM-Schnalle 1.000 Öffnen/Schließen-Zyklen nach 500-Stunden-UV, kein Bruch; PP webbing <10% tensile strength loss, no color fading.
- Material-Deklarations-Brief — auf Fabrik-Briefkopf, die Material-Zusammensetzung jeder Komponente deklarierend: Körper (500D-PVC-Plane, UV-stabilisiert mit HALS), Schnalle (POM + 10 % Glasfaser, UV-stabilisiert), Gewebe (PP, UV-stabilisiert), D-Ring (POM, UV-stabilisiert). Umfasst Zulieferer-Namen und Material-Chargen-Nummern.
- AICIS-Konformitäts-Deklaration — Australian-Industrial-Chemicals-Introduction-Scheme-(AICIS)-Konformitäts-Deklaration für PVC-Material-Import nach Australien, bestätigend, dass alle chemischen Komponenten (PVC-Harz, Weichmacher, UV-Stabilisatoren, Pigmente) registriert oder ausgenommen unter AICIS sind, mit keinen verbotenen oder beschränkten Chemikalien über Schwellenwert-Grenzen.
- Schweiß-Parameter-Blatt — Pro-Größe-RF-Schweiß-Parameter: Temperatur, Druck, Zeit, Schweiß-Breite, und Form-Nummer für jede Größe (5L, 10L, 20L). Umfasst Kalibrierungs-Aufzeichnungen und Temperatur-Protokolle aus der Produktion.
- SGS-Prüfbericht — Drittanbieter-Prüfbericht von SGS, abdeckend AQL-2,5-Stichproben-Ergebnisse, IPX7-Test-Verifizierung, Abmessungs-Prüfung, Verpackungs-Prüfung, und Gesamter Bestanden/Durchgefallen-Ergebnis.
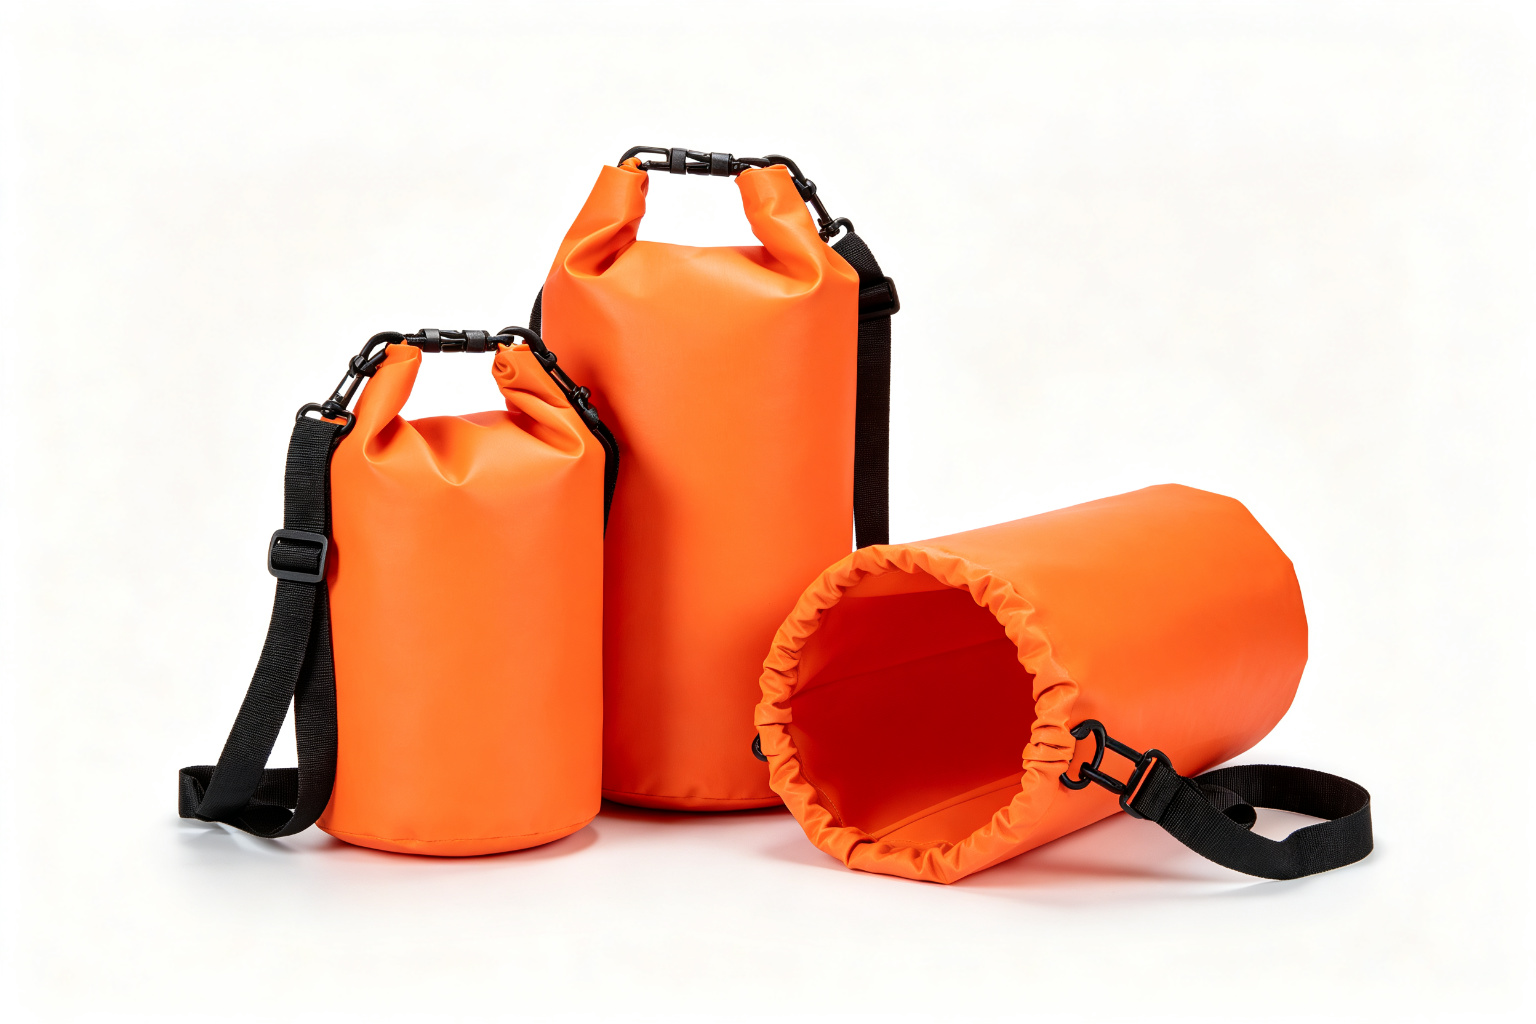
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.
Lieferzeitplan
Liefermeilensteine
6. Die Ergebnisse
PHASE 6 · OUTCOMESDie Sommer-2026-Dry-Bag-Kollektion launchte am 1. November 2026, über 12 australische Läden — 2 Wochen vor der 15.-November-Frist. In den ersten 10 Wochen (November 2026 bis Mitte Januar 2027) verkaufte die Marke 3.800 Dry Bags zu einem durchschnittlichen Einzelhandelspreis von AUD $49,99 (5L: $39.99, 10L: $49.99, 20L: $59.99) — ein 6,5-facher Aufschlag auf die $5,10-Durchschnitts-FOB-Kosten (nach australischem Import-Zoll von 5 % und GST von 10 %, waren die Landekosten etwa AUD $10,50, also war die Einzelhandels-Marge etwa 79 %). Die Rückgaben-Rate betrug 0,3 % — nur 11 Taschen retourniert in 10 Wochen, hauptsächlich weil Kunden ihre Meinung änderten (7 Taschen), mit 4 Rückgaben für „Schnalle fühlt sich steif an" (wir identifizierten dies als Einlauf-Perioden-Problem — die UV-stabilisierte POM-Schnalle ist leicht steif wenn neu, aber glättet sich nach 20-30 Verwendungen; wir rieten dem Kunden, eine kleine Karte in der Tasche beizufügen, dies erklärend). The previous supplier's return rate was 7.8% (620 bags with "water got inside" complaints) — unsere Rückgaben-Rate war 26x niedriger. The brand's customer service team logged 5 complaints in Q4 2026, compared to 87 in Q4 2025 — a 94% reduction.
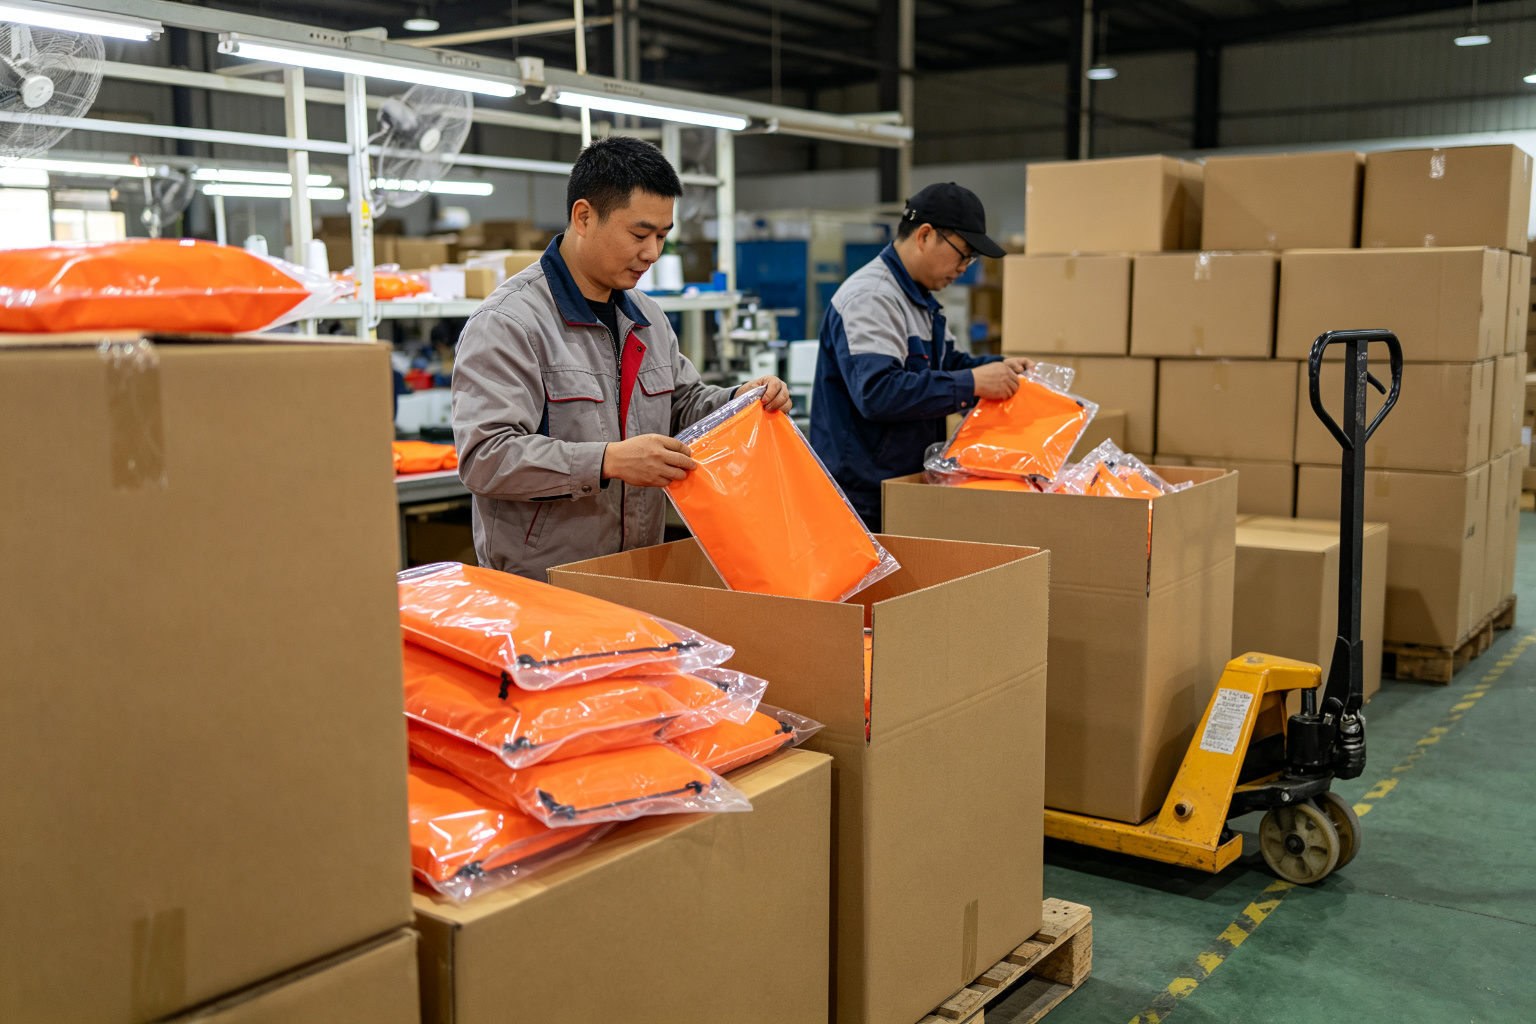
Verpackung: jede Tasche in einem individuellen PE-Polybeutel (0,04 mm), 25 Stück pro Karton für 5L/10L (15 kg), 15 Stück pro Karton für 20L (18 kg) — optimized for the client's 20 kg manual handling limit. Total 240 cartons, 2 pallets.
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert., mit einer Sommer-2027-Nachbestellung in Verhandlung für weitere 10.000 Stück. James verwies uns auch an zwei andere australische Outdoor-Marken — eine ist derzeit in der Musterung für eine wasserdichte Telefon-Hülle (15.000 Stück), und die andere ist in der Offerte für eine wasserdichte Reisetasche (5.000 Stück).
Kundenfeedback (aus der Nachbestellungs-E-Mail vom Januar 2027)
"Wir haben mit 3 verschiedenen Dry-Bag-Zulieferern in den letzten 5 Jahren gearbeitet — China, Vietnam, und jetzt Merris. Merris ist die einzige, die: (1) testete das PVC-Material auf UV-Beständigkeit bevor wir um die Daten baten — the previous supplier just said 'it's UV resistant' with no test report, and the material cracked after 6 months in Australian sun; (2) stellte einen IPX7-Testbericht mit 250 Muster-Taschen bereit, die tatsächlich in Wasser eingetaucht waren — not just a claim of 'IPX7 certified'; (3) erwischte eine Schweißmaschinen-Temperatur-Schwankung und schweißte 28 Stücke neu bevor sie uns erreichten — der vorherige Zulieferer hätte sie versandt und wir hätten die Lecks in Kunden-Rückgaben gefunden; (4) traf das 32-Tage-Lieferfenster genau — der vorherige Zulieferer versprach 30 Tage und lieferte in 48, verursachend, dass wir den Sommer-Launch verpassten. Unsere Rückgaben-Rate fiel von 7,8 % auf 0,3 %, und Kunden-Beschwerden fielen 94 %. You understand the Australian market. You're our dry bag supplier for the foreseeable future." — James, Produkt-Entwicklungs-Manager, australische Wassersport-Marke
7. Wichtige Erkenntnisse für Einkäufer wasserdichter Dry Bags
PHASE 7 · LESSONS LEARNEDDieses Projekt untermauerte fünf Lehren, die für jede wasserdichte Dry-Bag-Beschaffungs-Entscheidung gelten, besonders für Hoch-UV-Märkte wie Australien, den Nahen Osten, und den Südwesten der Vereinigten Staaten:
Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Prüfverfahren und Akzeptanzgrenzen werden vor Produktionsstart schriftlich festgelegt; Ergebnisse können im Prüfbericht dokumentiert werden.
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.
Welding Machine Temperature Must Be Monitored Every 2 Hours — A 25°C Drop Causes Cold Welds That Leak
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.
Nach Klärung der Spezifikation folgen Materialfreigabe und Funktionsmuster. Die Serienfertigung beginnt erst nach schriftlicher Musterfreigabe; Liefertermin und Versandart werden im Angebot bestätigt.
Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Prüfverfahren und Akzeptanzgrenzen werden vor Produktionsstart schriftlich festgelegt; Ergebnisse können im Prüfbericht dokumentiert werden.
Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Prüfverfahren und Akzeptanzgrenzen werden vor Produktionsstart schriftlich festgelegt; Ergebnisse können im Prüfbericht dokumentiert werden.
Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Prüfverfahren und Akzeptanzgrenzen werden vor Produktionsstart schriftlich festgelegt; Ergebnisse können im Prüfbericht dokumentiert werden.
Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wird auf Bestellung gefertigt. Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Maße, Ausstattung und Veredelung werden in einer eindeutigen Spezifikation festgehalten, damit Angebot, Muster und Serie vergleichbar bleiben. waterproof custom bags guideProduktangabe nach Spezifikation Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke sind Pantone-Sonderfarben, verschiedene Logoverfahren, angepasste Maße und eine kundenspezifische Verpackung möglich. Die technische Machbarkeit bestätigen wir am Muster. guide and our 12-point factory checklist.
Haben Sie ein individuelles wasserdichtes Dry-Bag-Projekt?
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.
Request a Free QuoteOr explore our full custom bag catalog
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.
Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Prüfverfahren und Akzeptanzgrenzen werden vor Produktionsstart schriftlich festgelegt; Ergebnisse können im Prüfbericht dokumentiert werden.
Häufig gestellte Fragen
Was ist der Unterschied zwischen den Wasserdichtigkeitsklassen IPX6 und IPX7 bei Dry Bags?
Material, Konstruktion und Prüfplan werden auf Einsatzzweck und Zielmarkt abgestimmt. Prüfverfahren und Akzeptanzgrenzen werden vor Produktionsstart schriftlich festgelegt; Ergebnisse können im Prüfbericht dokumentiert werden.
Welche Materialien werden in wasserdichten Dry Bags verwendet und welches ist am haltbarsten?
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.
Wie schneidet HF-Hochfrequenzschweißen im Vergleich zu genähten Nähten bei wasserdichten Taschen ab?
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.
Was kostet die Fertigung einer individuellen wasserdichten Dry Bag?
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.
Wie hoch ist die typische Fehlerquote bei der Produktion wasserdichter Dry Bags und was sind die häufigsten Fehler?
Für Praxisbericht: 5.000 verschweißte Dry Bags für eine australische Wassersportmarke wählen wir Außenmaterial, Futter, Beschichtung und Beschläge anhand von Nutzung, Zielpreis und Marktanforderungen aus. Materialangaben und Farbfreigaben werden vor der Bemusterung dokumentiert.